


精密鋁擠型規格表怎麼看?快速評估加工廠公差
精密鋁擠型規格表怎麼看?教你判讀尺寸公差、內外徑、直線度與表面粗糙度,用具體數據快速評估加工廠精度,發包前先看懂規格。
桃園鋁擠型廠商怎麼選?採購前必問的 5 個重點
找桃園鋁擠型廠商時,不要只比較單價。真正影響鋁擠型品質與採購
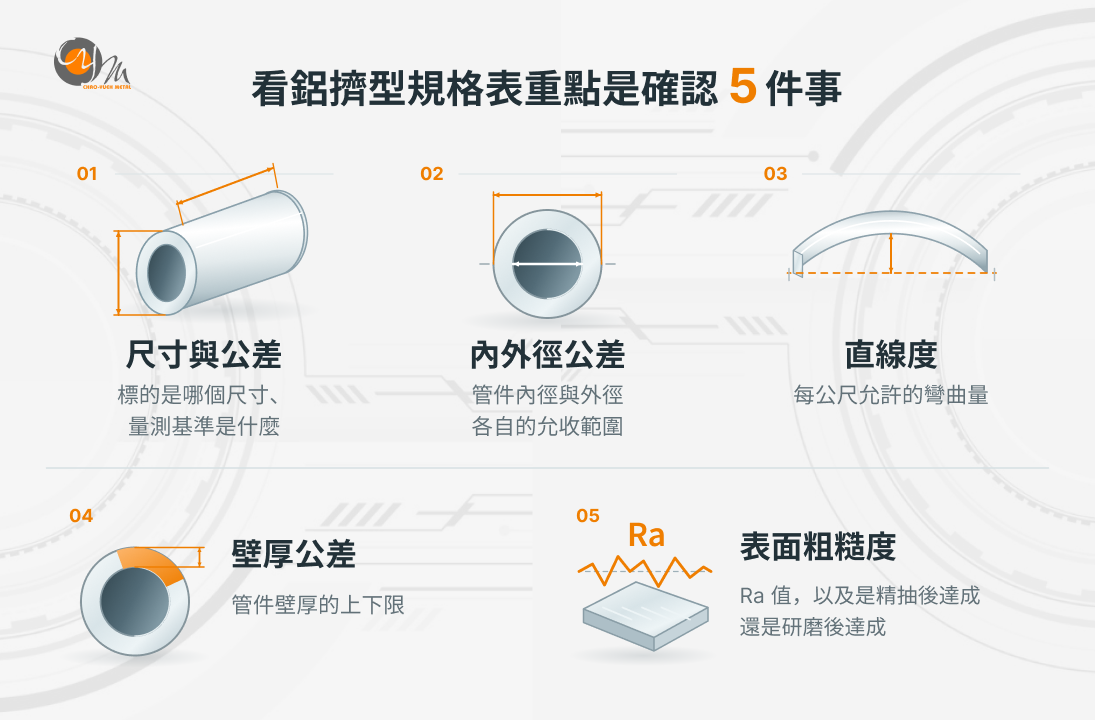
看鋁擠型規格表重點是確認 5 件事:
- 尺寸與公差:標的是哪個尺寸、量測基準是什麼
- 內外徑公差:管件內徑與外徑各自的允收範圍
- 直線度:每公尺允許的彎曲量
- 壁厚公差:管件壁厚的上下限
- 表面粗糙度:Ra 值,以及是精抽後達成還是研磨後達成
這篇用實際的判讀方式帶你看懂鋁擠型規格表,並在發包前就先評估一家加工廠的公差能力。
什麼是鋁擠型規格表?下面項目讓大家更好懂
鋁擠型規格表是廠商用來載明產品尺寸、公差、材質與表面條件的文件,也是採購驗收時對照的依據。完整的鋁擠型規格表通常會包含:
- 產品斷面與可供應尺寸範圍
- 尺寸公差與內外徑公差
- 直線度與壁厚公差
- 可供應的鋁合金牌號
- 表面處理選項與表面粗糙度
- 適用的國際標準(JIS、ASTM、EN 等)
能把這些項目明確的標出數字,就是判斷廠商專業程度的第一道關卡。這張規格表是採購與供應商之間的溝通合約。若規格表資訊不完整(如僅寫「高精度」),常導致驗收時發生『廠商說合格,但現場無法順利組裝』的糾紛。
能將這些項目以明確數值、允收範圍及量測方式呈現,是評估供應商製程與品質管理能力的重要依據。
實際交易時,仍應以雙方確認的圖面、訂單、規格書或品質協議作為正式驗收依據。若僅使用「高精度」、「精密級」等文字,卻沒有明確數值,容易造成供應商與客戶對品質標準的認知不同。
鋁擠型規格表的公差怎麼判讀?
看公差先確認一件事,就是這個數字是哪個尺寸、用什麼基準量出來的。沒有交代尺寸與基準的公差,參考價值有限。
常見的公差等級:商用與精密級的差異
很多採購在看規格表時,容易忽略公差等級。同一組公差數值,在商用級與精密級下的含義完全不同。商用級適合一般結構件,成本較低,但若要進行後續高精度組裝,可能導致定位偏差;精密級則是專為後續 CNC 加工或滑軌組裝設計。下單前務必確認廠商報價是基於哪種公差等級,這直接決定了後續加工的餘量 (Allowance) 是否足夠,也能避免誤將精密需求發包成一般擠型。
一般擠型與精密加工需求的差異
鋁擠型的公差能力會受到合金牌號、斷面形狀、尺寸、壁厚、模具設計、擠型條件及後續加工方式影響,因此不宜單純將所有產品劃分成固定的「商用級」與「精密級」。
一般結構用途可依適用的擠型標準或雙方約定公差生產;若產品後續需要精密組裝、CNC 加工、軸承配合或其他高精度用途,則可能需要透過精抽、矯直、研磨或 CNC 等後續製程進一步控制尺寸。
下單前應確認供應商的報價,是依照一般擠型公差,還是依照客戶圖面指定的特殊公差製作。這也會直接影響製程、加工餘量(Allowance)、良率與成本。
尺寸公差與內外徑公差的判定基礎
尺寸公差代表產品實際尺寸與標稱尺寸之間的允許誤差範圍。判讀時,核心在於釐清該數值對應的測量對象(外徑、內徑或長度)以及具體的測量基準。若僅有單一數值而缺乏基準說明,該公差的參考價值將大打折扣。
採購必問:這項公差是用什麼量具測量的?
高精度的公差(如 ±0.01mm)若使用一般游標卡尺測量,數據誤差極大。專業廠商通常會配套提供檢測報告,若廠商無法說明量測方法或設備(例如三次元量床等),建議將其列入風險評估清單。
當圖面要求 ±0.01 mm 等較嚴格的尺寸公差時,除了確認量具解析度之外,也應確認量測方法、量具精度、校正狀態、量測位置及環境條件是否足以判定該項公差。
同尺寸與幾何特徵可能使用外徑千分尺、內徑量錶、高度規、輪廓量測設備或三次元量測設備(CMM)等工具,應依產品特徵與量測需求選擇適當設備。
為什麼內外徑公差必須分開標示?
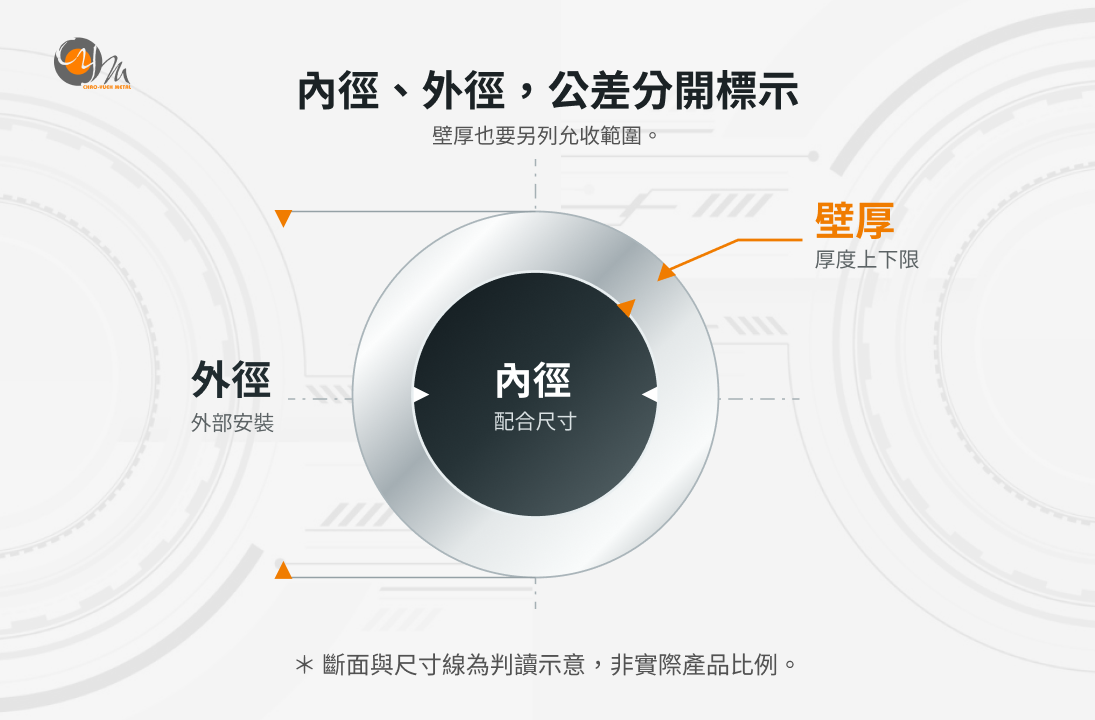
在精密鋁擠型與精抽製程中,內外徑的成型條件與功能用途截然不同,因此在規格表中必須嚴格區分,原因如下:
- 功能需求差異:內徑通常與軸承、心軸或流體配合有關,直接影響配合精度;而外徑則涉及外殼安裝、機構空間與整體夾持穩定度。
內徑可能與軸承、心軸或流體配合有關,直接影響配合精度;而外徑則可能涉及外殼安裝、機構空間與整體夾持穩定度。
- 加工控制難度:兩者的製程允收範圍與加工難度差異顯著,統一標示無法反映真實的生產公差能力。
內徑、外徑及壁厚彼此相關,不同製程的尺寸控制能力也不相同,因此應分別定義允收範圍。
- 避免組裝風險:若缺乏細節,極易導致組裝時「過緊無法卡入」或「過鬆產生晃動」,嚴重時甚至需整批退貨或重新加工。
直線度與壁厚公差:影響組裝與外觀的關鍵指標
直線度指的是產品在長度方向上的彎曲程度,通常以每公尺允許彎曲量 (mm/m)表示。對需要精密組裝的零件來說,直線度是確保機構對位的基準;而壁厚公差則是定義管件壁厚的允許偏差,這直接關係到後續 CNC 加工的切削餘量以及零件整體強度的均勻性。
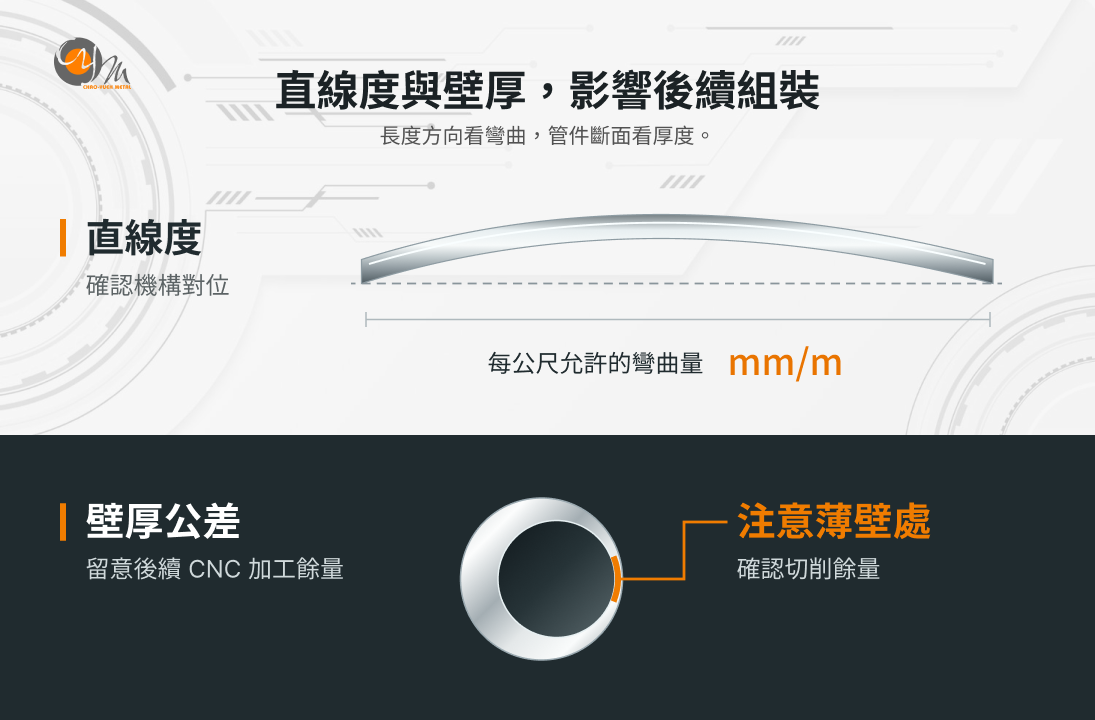
為什麼這兩項公差會影響後續加工與組裝?
很多採購容易忽視這兩項細節,但它們卻也是影響產品良率的關鍵。若忽略這些規格控制,在實際生產與組裝環節中有機會會產生意想不到的成本,建議在規格審核時特別關注以下風險:
- 治具安裝的卡關風險: 直線度不足會導致零件在進行穿孔、軸承安裝或導軌滑動時受力不均,強行安裝不僅會損傷零件,更會大幅降低機械運作的順暢度與壽命。
- 陽極處理後的色差問題: 壁厚不均會導致金屬在散熱與電解過程中反應速度不同,進而造成表面陽極處理後出現明顯的色差,嚴重影響產品外觀品質。
壁厚差異本身並不能直接判定一定會造成陽極色差。陽極色差通常還可能受到合金成分、金相組織、熱處理狀態、表面加工、前處理及陽極製程條件等因素影響。因此若產品有外觀要求,應另外定義表面品質與色差允收標準。
- CNC 加工偏心與崩裂: 若管件壁厚不均,後續進行 CNC 切削時容易產生偏心現象,導致某側壁厚過薄、加工崩裂,甚至無法達到設計所需的結構強度。
為什麼精抽能把公差做得這麼緊?
鋁擠型精抽也稱為冷抽,是把擠出的胚料在常溫下再通過精抽模具進行抽管製程,收緊內外徑、拉光表面並修正直線度。
是將擠型後的素材於常溫條件下,透過模具與抽伸設備進一步控制外徑、內徑、壁厚及表面狀態的加工方式。
因為多了這道抽管製程,精抽件的尺寸與表面比單純擠型更接近成品需求,公差自然能壓得更緊。
因為增加了精抽製程,精抽件的尺寸一致性與表面品質通常能比單純擠型進一步提升,但實際可達公差仍取決於材質、尺寸、壁厚、抽伸率、模具設計及後續熱處理等條件,不能單以「精抽」直接代表固定的公差能力。
以桃園中壢的超越金屬為例,其精抽冷拉製程配置 6 台抽伸機,屬於能把公差控制寫進規格表的類型。
| 公差項目 | 看的是什麼 | 判讀重點 |
|---|---|---|
| 尺寸/外徑公差 | 尺寸與標稱值的允許誤差 | 要標明是哪個尺寸與量測基準 |
| 內外徑公差 | 管件內徑、外徑各自範圍 | 內外徑應分開標示 |
| 直線度 | 每公尺允許的彎曲量 | 精密組裝與後加工要看 |
| 壁厚公差 | 管件壁厚上下限 | 精抽鋁管的重點項目 |
| 表面粗糙度 Ra | 表面細緻程度 | 要註明是精抽後或研磨後達成 |
表面粗糙度 Ra 在規格表上怎麼看?
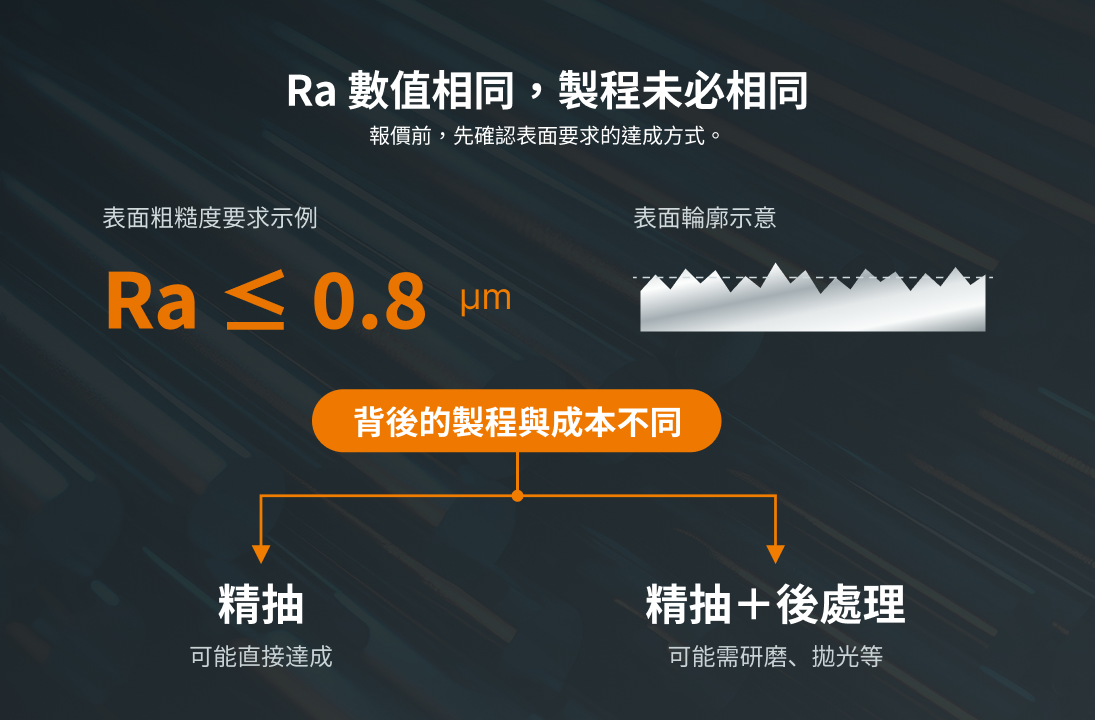
看到「Ra ≤ 0.8μm」這類標示,要先確認它是精抽後直接達成,還是再經無心研磨等後處理才達成。同樣寫著 Ra 0.8μm,背後的製程與成本可能完全不同。
精抽能大幅改善金屬表面的細緻度,但 Ra 0.8μm 往往接近精抽的物理極限。若圖面有這個要求,建議在規格表或報價階段就確認廠商是以「精抽」還是「精抽+後處理」達標,避免驗收時才發現落差。
特殊鋁擠型的規格表要多確認什麼
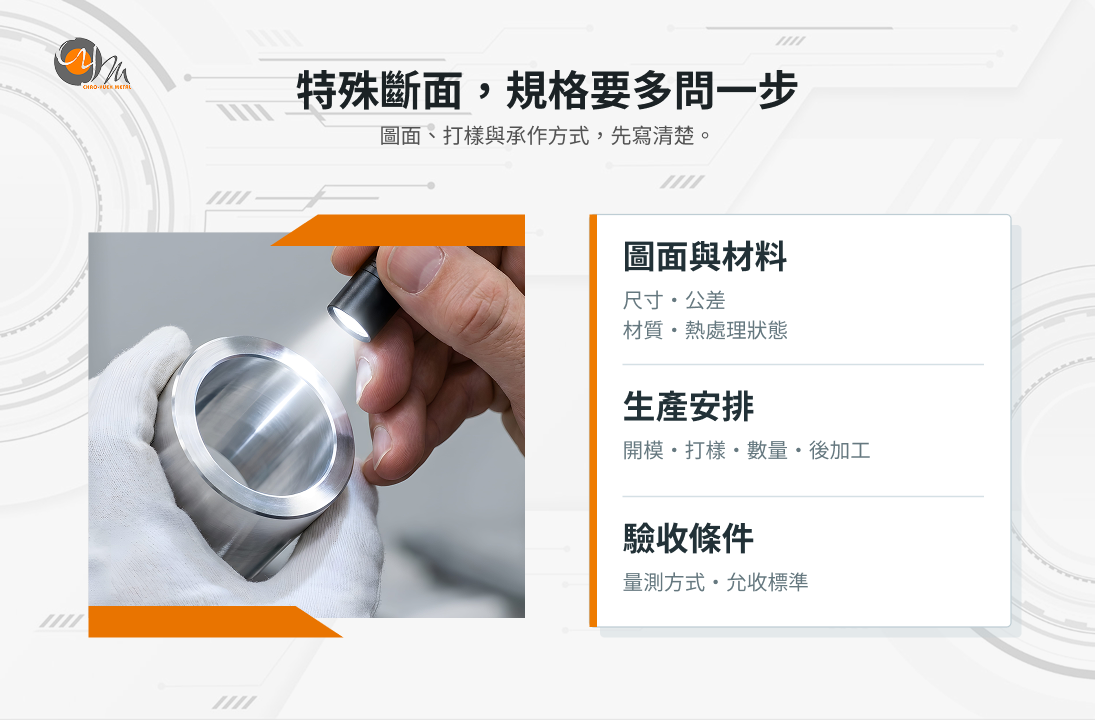
標準圓棒、圓管的規格好對照,特殊鋁擠型更需要把條件寫清楚,因為非標斷面沒有現成規格可以參照。
下單前,建議請廠商在規格或報價單上載明這幾項:
- 非標斷面的尺寸圖與公差
- 客製內外徑與特殊壁厚的允收範圍
- 是否需要開模、開模費與最小訂購量
- 少量打樣的可行性與費用
- 後續 CNC 或表面處理是自有製程還是委外
- 材質、熱處理狀態與機械性質要求
- 關鍵尺寸的量測方式與驗收標準
把這些寫進白紙黑字,量產階段才不會因為認知落差而來回重做。
怎麼用規格表快速評估一家鋁擠型加工廠?
與其比較誰的單價低,先用規格表把廠商的製程能力看清楚更實在。
| 拿到規格表先看 | 專業廠商的判斷依據 |
|---|---|
| 公差有沒有寫成數字 | 標明數值、尺寸與量測基準,而非只寫「精度高」 |
| 內外徑、直線度、壁厚是否分項 | 各項分開標示,代表尺寸控制細緻 |
| 表面粗糙度是否註明達成方式 | 寫清楚是精抽後或研磨後 |
| 能否提供實測報告 | 附得出同類產品的實際量測數據 |
| 製程是否整合 | 擠型、精抽、熱處理自有,責任單一 |
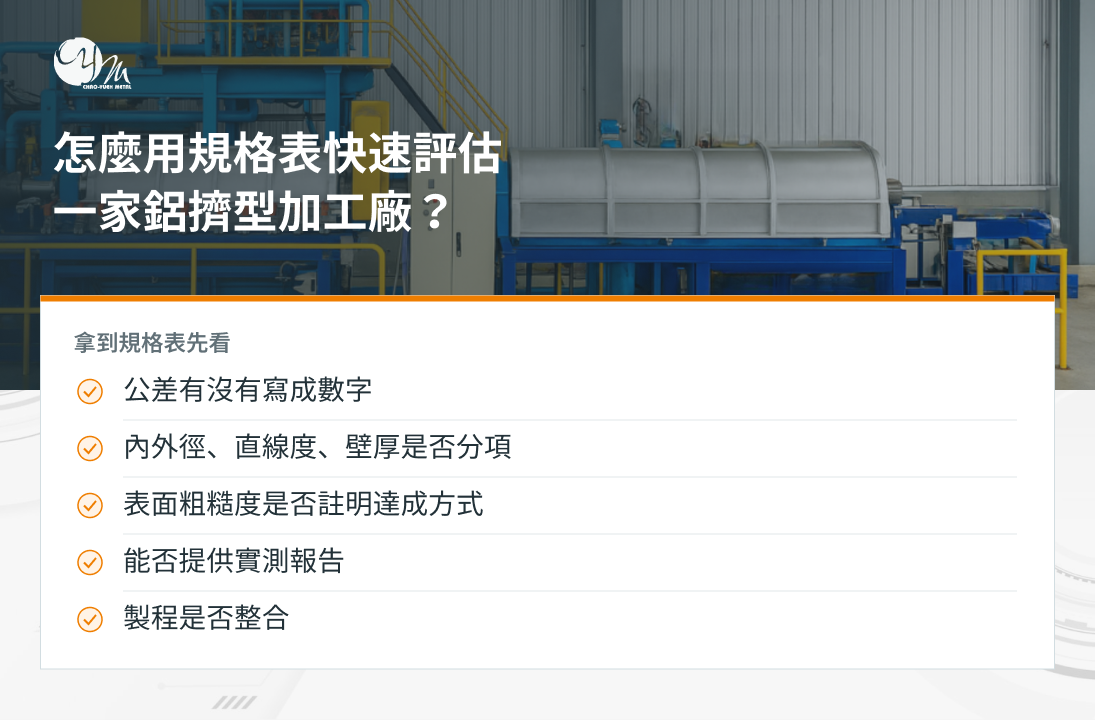
採購前的鋁擠型加工廠判斷基準
北部客戶找鋁擠型工廠北部的供應商,最實在的做法是到廠看檢測設備與實際量測流程。能提供分光儀、硬度機、萬能試驗機等檢驗數據的廠商,公差承諾才有依據。
在地供應也讓看廠、打樣、對規格都能當天來回。可以順帶確認廠商的名稱、地址、電話(NAP)與 Google 商家檔案是否一致,這是評估在地廠商可信度的基本功。以桃園中壢的超越金屬為例,廠內配置 1450T、760T、690T 三台精密鋁擠型機,可生產棒材 2.6mm–90mm、型材對角至 110mm,並整合精抽、T4 熱處理與時效處理,屬於製程與檢測都在自有廠內完成的類型。
部客戶尋找鋁擠型供應商時,若產品涉及特殊公差或精密加工,可進一步了解廠商的生產設備、檢測能力、製程安排及實際量測方式。
除了量測設備之外,材質分析、硬度與機械性質等項目,也應依產品規範確認適合的檢測方式。例如分光儀主要用於材料成分分析、硬度機用於硬度檢測、萬能材料試驗機則可進行抗拉強度、降伏強度與延伸率等機械性質測試;這些設備與「尺寸公差量測」屬於不同的品質檢驗項目。
在地供應的優勢則在於看廠、打樣、規格討論及異常處理較為便利。
以桃園中壢的超越金屬為例,廠內配置 1450T、760T、690T 三台精密鋁擠型機,可生產棒材 2.6 mm–90 mm、型材對角至 110 mm,並整合精抽、T4 熱處理與時效處理,可依不同材質、尺寸、公差及後續加工需求評估適合的生產流程。
延伸閱讀:桃園鋁擠型廠商怎麼選?採購前必問的 5 個重點
掌握規格表判讀關鍵:常見問題與加工廠評估 FAQ
在看完上述關於「精密鋁擠型規格表」的判讀技巧後,針對採購人員在實際應用與評估加工廠公差能力時最常遇到的疑問,我們整理了以下關鍵問答,幫助您在發包前更精準地解讀數據,並篩選出具備實力符合產品需求的供應商。
Q1:鋁擠型規格表應該包含哪些項目?
A:至少應包含斷面與尺寸範圍、尺寸與內外徑公差、直線度、壁厚公差、可供應牌號、表面處理與表面粗糙度,以及適用的國際標準。項目寫得越具體,越能作為驗收依據,
若屬特殊精密產品,還應確認量測方式、熱處理狀態及相關驗收條件。
Q2:公差 +-0.012 是指哪個尺寸?
A:要看規格表的標註。同一個 +-0.012 可能是外徑、內徑或長度的公差,也會因尺寸、斷面與製程條件而不同。索取規格表時,請廠商標明是哪個尺寸、量測基準與允收範圍。
要看規格表或圖面的標註。同一個 ±0.012 mm 可能是外徑、內徑或其他指定尺寸的公差,也會因尺寸、斷面與製程條件而不同。索取規格資料時,應確認是哪個尺寸、量測基準與允收範圍。
Q3:精抽鋁管的公差和一般擠型差多少?
A:沒有固定倍數。精抽鋁管多了抽管製程,內外徑與壁厚通常比單純擠型更緊、更一致。實際數值仍要看牌號、尺寸與抽製條件,建議以廠商規格表與實測報告為準。有固定倍數。精抽鋁管多了抽伸製程,內外徑與壁厚通常可以獲得更進一步的尺寸控制。實際可達數值仍與牌號、尺寸、壁厚、抽伸條件及熱處理製程有關,建議以雙方確認的圖面、規格與實際製程能力為準。
Q4:Ra 0.8μm 一定要精抽才能達到嗎?
A:不一定。Ra 0.8μm 往往接近精抽的物理極限,部分產品需要搭配無心研磨或拋光等後處理才能穩定達成。規格表上應註明這個數值是精抽後或後處理後達成。
A:不一定。Ra 0.8 μm 是表面粗糙度要求,並不等同於某一種特定加工方式。依產品與製程條件不同,可能透過精抽達成,也可能需要搭配無心研磨、拋光或其他表面加工。
Q5:北部怎麼找能提供完整規格表的鋁擠型加工廠?
A:優先評估鋁擠型工廠北部的在地供應商,安排到廠了解檢測設備與量測流程,並要求提供公差規格表與同類產品實測報告。願意把數據寫清楚的廠商,通常製程能力也較穩定。
A:若產品有精密公差、特殊材質或後續加工需求,可優先尋找能清楚說明製程能力、量測方式與驗收標準的供應商。
能看懂規格表,發包前就先篩掉風險
看鋁擠型規格表的核心是確認公差有沒有寫成數字、內外徑與壁厚是否分項標示、表面粗糙度是否註明達成方式,以及廠商能不能提供實測報告。把這些在發包前確認清楚,就能在報價階段先篩掉風險,而不是等樣品到手才發現落差。
如果你的案件對精度或特殊斷面有要求,把圖面、尺寸、公差與表面需求整理好,直接請廠商就規格表逐項回覆,會比只比價格更有幫助。想進一步了解製程與產品規格,可以參考超越金屬的技術優勢與產品資訊。
看鋁擠型規格表的核心是確認公差有沒有寫成數字、內外徑與壁厚是否分項標示、表面粗糙度是否註明達成方式,以及廠商能不能提供相對應的量測與品質資料。把這些在發包前確認清楚,就能在報價與開發階段先降低風險,而不是等樣品或量產品到手才發現規格認知有落差。
如果你的案件對精度或特殊斷面有要求,把圖面、尺寸、公差、材質、熱處理狀態與表面需求整理好,直接請廠商逐項確認,會比單純比較價格更有幫助。
想進一步了解製程與產品規格,可以參考超越金屬的技術優勢與產品資訊。
找桃園鋁擠型廠商時,不要只比較單價。真正影響鋁擠型品質與採購成本的,通常是製程整合程度、尺寸公差、材質穩定性、特殊加工能力,以及出貨後的品質處理能力。尤其是需要精密組裝的零件,除了基本的鋁擠型成型之外,還可能需要精抽、熱處理、矯直、裁切、CNC 或表面處理等後續製程。因此挑選鋁擠型廠商時,可以先確認以下 5 件事:
| 採購重點 | 下單前要問的問題 | 判斷重點 |
| 製程整合 | 擠型、精抽、熱處理是否能整合? | 是否有完整製程與單一窗口 |
| 規格透明 | 公差與表面粗糙度能否提供具體數值? | 有沒有規格表與檢驗數據 |
| 材質認證 | 可以提供哪些鋁合金牌號與材質證明? | 是否有材質報告與品質認證 |
| 客製能力 | 特殊斷面、開模與後加工能不能處理? | 能否整合 CNC、表面處理等流程 |
| 在地售後 | 發生尺寸或材質異常時怎麼處理? | 是否願意共同追查原因 |
對於桃園、中壢及北部地區的採購需求,在地供應商還具有看廠、打樣、溝通規格與處理異常較方便的優勢。
如何評估桃園鋁擠型廠商?先確認這 5 件事
為了避免在打樣或量產階段才發現規格不符,甚至遇到問題找不到人負責的窘境,我們整理了在接洽階段一定要向廠商確認的 5 個客觀評估指標,幫助你精準篩選出符合專案需求的鋁擠型廠。
重點 1:製程是不是一條龍?擠型、精抽、熱處理誰負責?
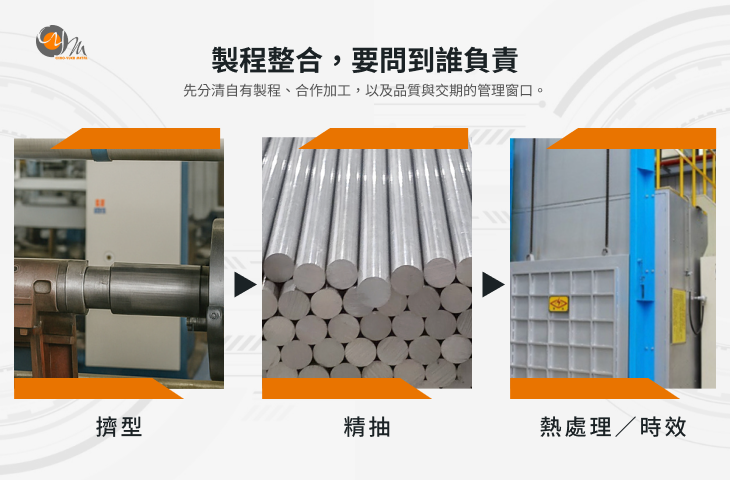
挑選鋁擠型廠商時,第一個問題不是「一公斤多少錢」,要問的是:「從擠型到精抽、熱處理與裁切,是不是可以由同一個供應商整合?」
一支鋁擠型產品(例如精抽鋁管)可能會經過:鋁合金圓鑄棒(Billet)→ 擠型 → 精抽 → 熱處理/時效 → 矯直 → 裁切 → CNC/加工 → 表面處理 → 檢驗 → 包裝
如果每一道製程都由不同廠商負責,當尺寸出現異常時,就容易遇到:
- 難以判斷是哪一道製程造成問題
- 不同廠商之間來回確認
- 多一道物流與搬運
- 交期容易受到外包廠影響
- 異常品重新加工時成本增加
所以採購時建議直接詢問:「擠型、精抽、熱處理哪些屬於自有製程?哪些由合作廠商加工?是否由同一窗口負責品質與交期管理?」
以桃園中壢的超越金屬為例,廠內配置 1450T、760T、690T 三台精密鋁擠型機,可生產棒材 2.6mm–90mm、型材對角至 110mm,並整合精抽、T4 熱處理與時效處理。對需要多道製程整合的客戶而言,集中管理可以降低跨廠溝通的複雜度。
重點 2:鋁擠型規格表完整嗎?公差有沒有寫成數字?
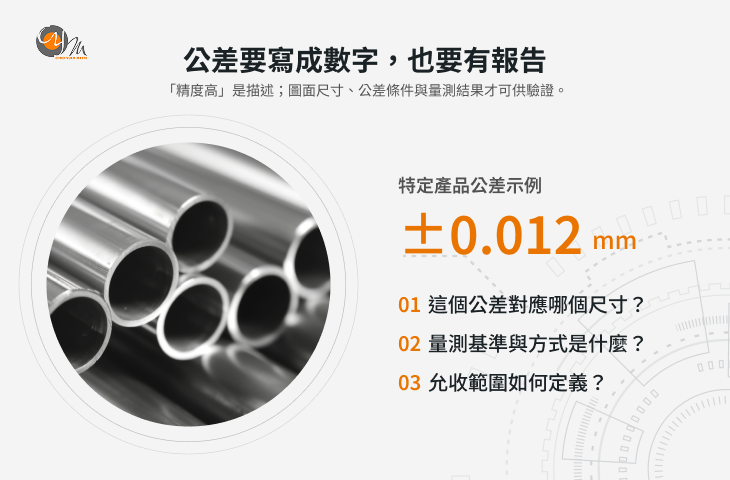
採購時建議索取:
- 鋁擠型規格表
- 尺寸公差
- 內外徑公差
- 直線度
- 壁厚公差
- 表面粗糙度
- 實際量測報告
例如若供應商表示特定圓棒產品與尺寸條件下可控制至±0.01mm~ ±0.012 mm,就應進一步確認:「±0.012 mm 是哪個尺寸?量測基準是什麼?允收範圍怎麼定義?」因為「精度高」是一種描述,「±0.012 mm」才是可以實際驗證的規格。
高精度鋁擠型廠商通常會嚴格控管檢驗流程。採購時若能要求廠商提供全檢或批次抽檢的數據紀錄,將能更有效確保產品在量產時的品質穩定性。
重點 3:鋁合金材質牌號與認證是否完整?
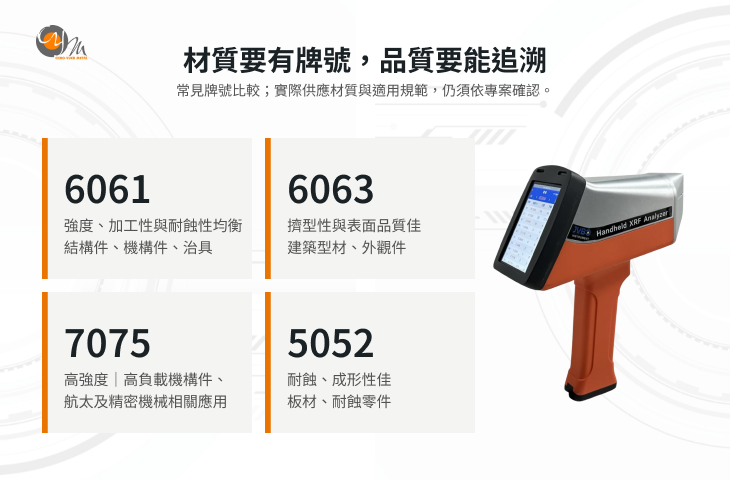
鋁合金不是單一材料。不同牌號在強度、耐蝕性、成形性、加工性及熱處理特性上都有差異,因此下單前一定要確認實際使用的鋁合金牌號。常見牌號包括:
| 鋁合金牌號 | 主要特性 | 常見用途 |
| 6061 | 強度、加工性與耐蝕性均衡 | 結構件、機構件、治具 |
| 6063 | 擠型性與表面品質佳 | 建築型材、外觀件 |
| 7075 | 高強度 | 高負載機構件、航太及精密機械相關應用;實際使用仍須依產品要求的材料規範、熱處理狀態及認證條件確認。 |
| 5052 | 耐蝕、成形性佳 | 板材、耐蝕零件 |
採購時應要求哪些材質資料?
建議向鋁擠型廠商要求:
- 材質牌號
- 材質證明
- 化學成分
- 硬度
- 抗拉強度
- 降伏強度
- 熱處理狀態
- 批號/爐號與材料追溯性
若產品涉及特定產業規範,也可確認是否符合相關 JIS、ASTM、EN 等標準。
至於 ISO 9001、ISO 14001 等管理系統認證,則可作為供應商品質與環境管理能力的輔助判斷,但不能直接等同於某一支鋁材本身的尺寸或性能符合要求。
隨著供應鏈碳管理與 ESG 要求提高,部分客戶也開始將低碳鋁材、再生鋁比例、碳排資訊與材料追溯能力納入供應商評估,這已成為評估廠商是否具備綠色競爭力的重要指標。
重點 4:特殊鋁擠型與後加工能不能一次完成?
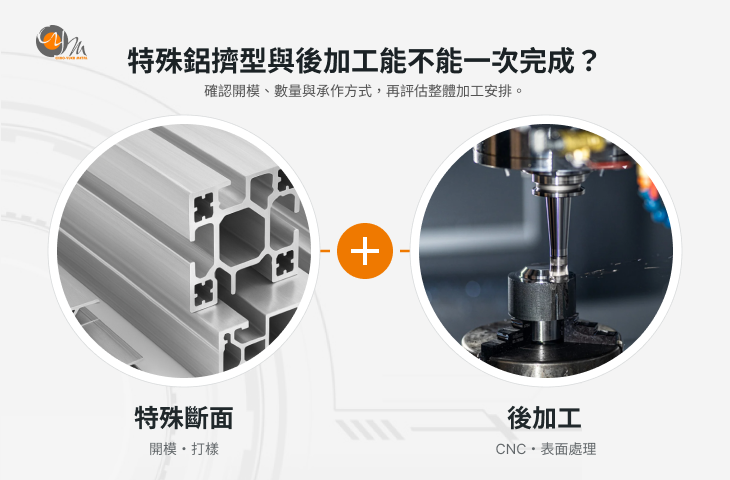
一般圓管、圓棒比較容易找到供應商。真正需要比較的是特殊鋁擠型與客製化加工能力。
例如:
- 特殊斷面
- 非標準鋁管
- 複雜中空斷面
- 非標準內外徑
- 特殊壁厚
- CNC 車削
- CNC 銑削
- 鑽孔
- 攻牙
- 陽極處理
- 噴砂
- 拉絲
- 粉體塗裝
特殊斷面通常需要額外開模,因此下單前應先確認:
「需要開模嗎?」「開模費是多少?」「最小訂購量是多少?」「少量打樣可以嗎?」「後續 CNC 或表面處理是自有製程還是委外?」
如果供應商可以整合模具、擠型、精抽與後加工等製程,就能減少多家供應商之間的尺寸轉換與溝通成本。
重點 5:桃園在地廠商的售後服務怎麼樣?
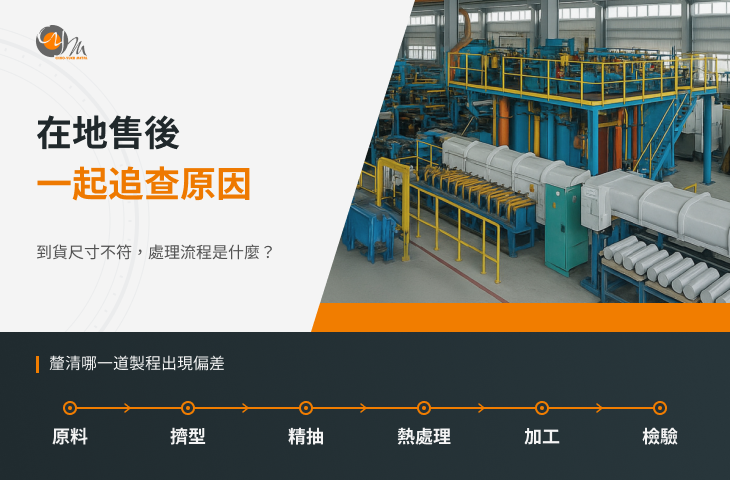
選桃園鋁擠型廠商,除了工廠位置,更重要的是發生問題之後誰來處理。鋁材在實際使用中可能遇到:
- 尺寸超差
- 內徑不符
- 壁厚誤差
- 直線度問題
- 表面刮傷
- 材質不符
- 加工後變形
因此,下單前最好先問:「如果到貨後發現尺寸不符,貴公司的處理流程是什麼?」
真正值得長期合作的供應商,不只是重新補貨,而是能協助釐清:
原料 → 擠型 → 精抽 → 熱處理 → 加工 → 檢驗,到底是哪一道製程出現偏差。
什麼是鋁擠型精抽?和一般鋁擠型有什麼不同?
許多產品設計師與採購人員在尋找鋁材加工方案時,經常會預設「一般鋁擠型」就能滿足所有的尺寸精度與表面平整度需求。當產品需要應用於光學儀器、自動化設備或高階醫療器材等對精密度要求極高的領域時,傳統鋁擠型的成型極限,會成為影響組裝良率的瓶頸。 我們將從基礎概念開始,清楚梳理精抽與一般鋁擠型的實質差異,幫助你在評估加工規格時,能更客觀地選擇符合專案需求的生產方式。
鋁擠型是什麼?
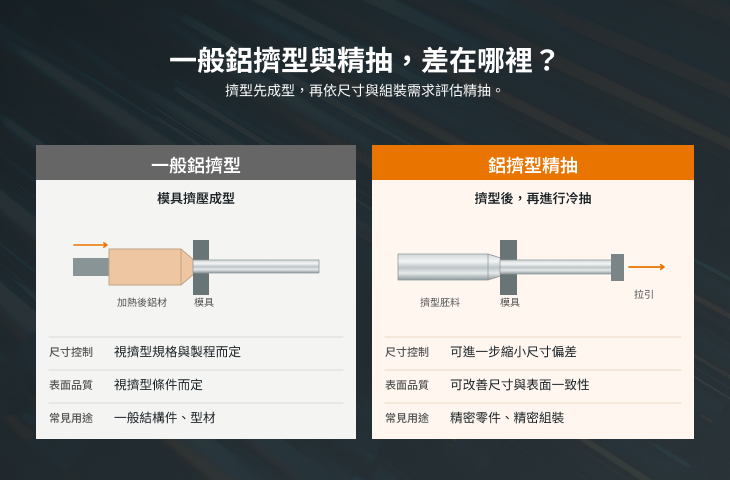
鋁擠型是將加熱後的鋁合金材料通過模具,利用擠壓方式形成特定斷面的製程。
常見產品包括:
- 圓棒
- 圓管
- 方管
- 六角棒
- 特殊斷面型材
鋁擠型的主要優勢是能一次形成複雜斷面,因此適合大量生產具有固定截面的鋁合金零件。不過,若零件對內外徑、直線度、表面品質或尺寸一致性要求較高,單純擠型通常還需要進一步加工。
什麼是鋁擠型精抽?
鋁擠型精抽也常稱為冷抽,是將鋁擠型胚料在常溫條件下通過精抽模具進行抽管製程,使材料的尺寸、形狀與表面品質在適當製程條件下進一步改善與提升一致性。
精抽主要可以用於:
- 控制內外徑尺寸
- 改善尺寸一致性
- 修正部分形狀誤差
- 改善表面品質
- 提升後續精密加工與組裝的穩定性
對於精密鋁管、鋁棒或特殊截面零件而言,精抽的價值不只是把材料拉細,而是讓材料更接近最終加工所需要的尺寸與幾何條件。
一般鋁擠型與鋁擠型精抽差在哪裡?
| 比較項目 | 一般鋁擠型 | 鋁擠型精抽 |
| 成型方式 | 模具擠壓成型 | 擠型後再進行冷抽 |
| 尺寸控制 | 視擠型規格與製程而定 | 可進一步縮小尺寸偏差 |
| 內外徑控制 | 一般需求 | 適合較高尺寸要求 |
| 表面品質 | 視擠型條件而定 | 可改善尺寸與表面一致性 |
| 後續用途 | 一般結構件、型材 | 精密零件、機構件、精密組裝 |
| 典型優勢 | 生產效率高、適合固定斷面 | 尺寸控制能力較佳 |
需要注意的是,±0.012 mm 並不是所有鋁擠型精抽產品都能達成的通用公差。
實際可達精度會受到材料牌號、尺寸、斷面形狀、模具設計、抽製次數、熱處理與後加工等條件影響。因此,採購時最好要求廠商直接提供對應產品尺寸、公差條件與實測檢驗報告。
±0.012 mm 是不是所有精抽產品都能做到?
不是。±0.012 mm 應視為特定尺寸、產品與製程條件下的公差要求,不能直接視為所有鋁擠型或所有精抽產品的共同標準。
實際精度會受到:
- 材料牌號
- 原始擠型尺寸
- 斷面形狀
- 模具設計
- 精抽次數
- 熱處理
- 矯直
- 後加工
- 量測方式
等因素影響。因此,採購時最有效的方法不是問:「你們是不是可以做到 ±0.012 mm?」
而是問:「我的這個圖面尺寸,你們可以做到多少公差?請提供同類產品實際量測報告。」
這樣才能真正判斷供應商的製程能力。
鋁擠型精抽與表面粗糙度 Ra ≤ 0.8 μm 有什麼關係?
Ra ≤ 0.8 μm 並非所有精抽產品都能直接達成的通用標準,實際結果會受到材料、模具、抽製條件、量測位置及後續加工方式影響。 精抽能改善金屬表面的細緻度,但不等於自動達到 Ra ≤ 0.8 μm。兩者的製程與成本並不相同。若圖面指定 Ra ≤ 0.8 μm,建議在報價前確認是由精抽製程直接達成,或需搭配無心研磨、拋光等後處理,避免驗收落差。
桃園鋁擠型廠商 FAQ
為了幫助你在與桃園在地鋁加工廠接洽時能更順暢地溝通,我們特別統整了過去客戶最常提出的幾個實務問題,並提供客觀的評估建議,希望能作為你決策時的參考。
Q1:鋁擠型和精抽一定要找同一家嗎?
不一定。但如果同一家供應商可以整合擠型、精抽、熱處理與後續加工,通常比較容易管理交期與品質。尤其精密零件涉及多道尺寸控制時,集中管理可以降低不同供應商之間的溝通與責任釐清成本。
Q2:桃園鋁擠型廠商價格會比較高嗎?
不一定。真正應比較的是總採購成本,而不只是每公斤鋁材價格。
例如:材料價格+運輸+外包加工+模具+檢驗+異常處理+交期成本都可能影響最後成本。因此,桃園或北部客戶在評估供應商時,也可以把運輸與溝通成本一起納入比較。
Q3:少量也可以做特殊鋁擠型嗎?
可以詢問,但是否承接要看斷面、模具與最低訂購量。特殊鋁擠型通常需要開模,因此可能產生:模具費+最低訂購量+打樣成本建議下單前直接提供圖面與數量,請廠商一次評估。
Q4:怎麼確認鋁擠型廠商真的做得到 ±0.012 mm?
不要只看廠商網站上的宣稱。建議要求:
- 同類產品案例
- 公差規格表
- 實際尺寸量測報告
- 量測設備與方式
- 樣品確認
Q5:鋁擠型精抽交期多久?
沒有固定答案。交期通常會受到:
- 是否需要開模
- 斷面複雜度
- 材質牌號
- 訂購數量
- 精抽加工次數
- 熱處理
- CNC
- 表面處理
等因素影響。標準規格通常較容易安排;特殊斷面或需要開模、後加工的案件,則應預留較長時間。最準確的方式是提供:圖面+材質+尺寸+數量+公差要求讓廠商直接評估。
找桃園鋁擠型廠商,最後不要只比價格
選鋁擠型廠商時,需要思考的是製程穩不穩、公差能不能驗證、材料有沒有證明、特殊加工能不能整合,以及出問題後有沒有人處理。尤其是精密鋁擠型與鋁擠型精抽案件,更應該把圖面、公差、材質、表面粗糙度與檢驗方式在報價前確認清楚。
如果你的案件位於桃園、中壢或北部地區,優先評估北部(桃園、中壢)的鋁擠型工廠,也可以將現場看廠、打樣便利性、運輸距離與售後處理能力納入供應商評估。
以超越金屬為例,其位於桃園中壢,廠內配置 1450T、760T、690T 三台精密鋁擠型機,可生產棒材 2.6mm–90mm、型材對角至 110mm,並整合精抽、T4 熱處理與時效處理。對於需要多道製程整合與精度要求的鋁擠型案件,可列入供應商比較名單。